
微创透皮给药的真正关卡,是针体效率与皮肤弹性之间的力学博弈。角质层虽只有 10~25 μm 厚,却属于典型的各向异性超弹性体,受压后明显回弹,于是传统锥形、金字塔形微针往往"推而不入"——针尖只把皮面压陷却未能真正穿透。为突破这一困局,天津两所高校的精密加工课题组依托自研 DLP 光固化装置,仿照茅草叶缘造出锯齿状微锯针(MicroSaws, MSs),把"切削"与"刺入"整合进同一结构。器件整体用环氧丙烯酸(EA)固化,外表旋覆 PEGDA 亲水膜并吸附罗丹明 B 作模拟药;经有限元推演与离体猪皮验证,在 4 MPa 的皮肤失效阈值处,其穿刺力比传统锥形针提升 233%,载药量亦增加约 30%,还可切换垂直刺入与滑移涂抹两种输药路径。从打印实现看,这类微锯针从三维建模到逐层光固化的迭代过程,都能在天津铂邦科技配套的 DLP 设备上完整复现。
锥形针穿刺受挫时,业内的常规补救不外两条路,但皆有代价:稀排阵列虽能抬升单针扎入概率,却以牺牲单位面积载药量为代价;加长针体虽提高穿透率,却可能探入布满神经血管的真皮层,招致疼痛与出血。理想的微针理应在较低针高与较高排布密度下,兼顾单针有效穿刺率与载药表面积的最大化——阶梯锯齿构型正是为此而生。它刺入时如刃口般划开角质层,同时凭借粗糙侧壁为药液薄膜提供更多附着锚点。

从尺寸定义看,微锯针由底宽 a(0.1~0.3 mm)、底长 b(0.3~0.5 mm)、针高 h(0.65 mm)三个基础参数锁定外形,而尖端截高 d 与锯齿深度 v 留作待优化变量。课题组借助正交实验,在 a、b、d 三个维度上构建 9 组几何模型,统一导入 Ansys 做有限元应力校核;校核时以环氧丙烯酸(EA)35~40 MPa 的极限应力为安全红线,往针尖施加 13 mN 固定载荷。计算结果是:仅 3 号与 5 号模型的等效应力落在红线以内,其余模型因尖端截面积过窄产生应力集中、存在折断隐患,最终选定 5 号组合为最优。再单独考察锯齿深度 v 取 20、30、40 μm 的情形,发现它对整体应力几乎无影响,其中 30 μm 在打印难度与载药面积之间最为平衡。从设备角度说,这样一组最优尺寸能否被稳定复现,考验的正是 DLP 在亚毫米尺度的尺寸控制能力。
针体材料最终落在环氧丙烯酸(EA)上,原因是它在机械强度与光固化活性之间取得了平衡,足以撑起微米级的尖锐形貌。承担成型的,是课题组自研的 Biobond DLP 打印机,其平面分辨率达 7.8 μm,远胜普通 SLA / LCD 设备约 50 μm 的工业水准。整条工艺链依次为:先完成数字建模与切片,再经 DLP 曝光固化成型,随后用 99% 乙醇洗净并干燥,最后旋涂 PEGDA 亲水层,并以 405 nm 紫外光做二次交联。对铂邦的 DLP 产线而言,7.8 μm 这一分辨率恰是薄壁锯齿能否被精确还原的前提——只有把每层轮廓压到亚十微米,微针的刃口才不会在固化过程中被"抹圆"。
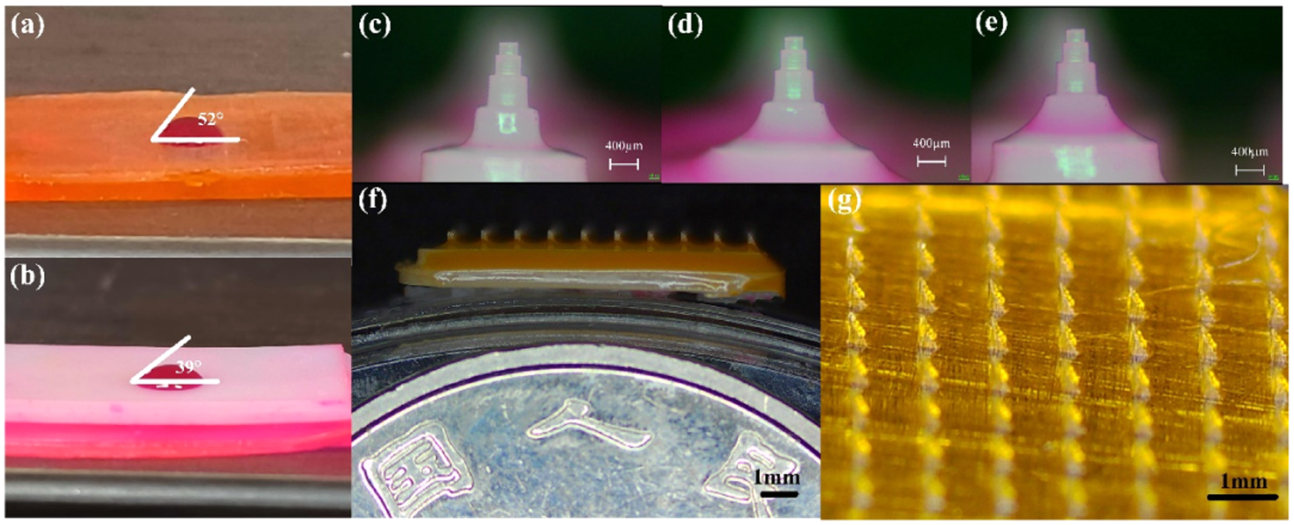
之所以在 EA 之外再加一层 PEGDA,根本目的是修正基底的表面属性:既要更好的生物相容性,也要让药液铺展得更服帖。实测中,负载罗丹明 B 后的 EA 表面接触角约 39°,覆上 PEGDA 后约 52°,二者都属亲水范围,且紫外快速交联过程不产生有毒副产物。具体做法是把微锯针浸入掺有 1 wt% 819 引发剂的 PEG400DA 溶液中,旋涂成膜后再以紫外光交联固定——这层膜既护住了锯齿的锋利轮廓,又给后续载药提供了一层稳定的承接面。

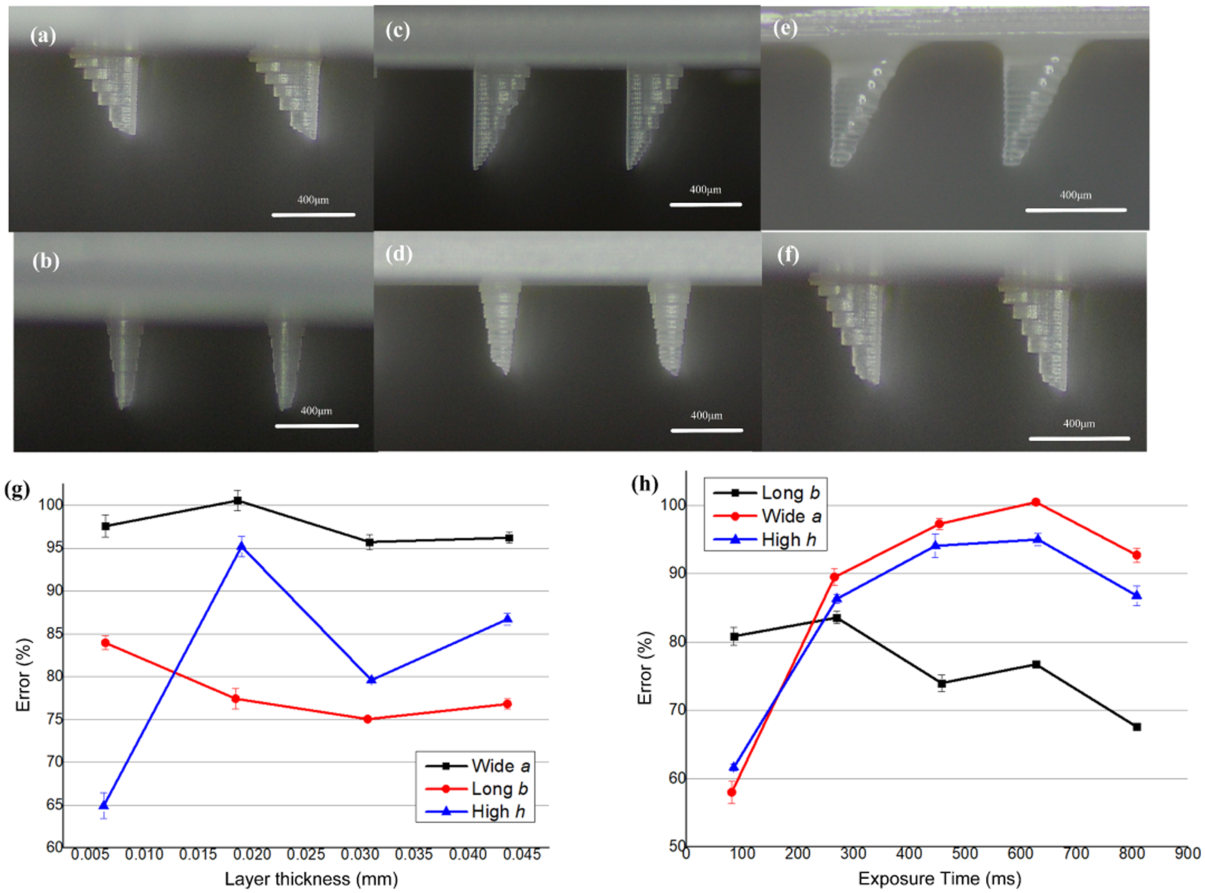
对这类高比表面积、壁薄且尖锐的结构而言,DLP 的成型质量会被层厚与曝光时间牢牢牵动。课题组排布了 20、30、40 μm 三种层厚,乘以 300、500、700 ms 三档曝光的正交矩阵,每档打 5 个样件、每个样件取 5 个测点,逐一记录 a、b、h 的尺寸漂移。数据并不单调:层厚压到 20 μm 时效率下滑,锯齿因层间堆叠不够而轮廓缺损;加到 40 μm 又出现明显 Z 向阶梯,尖端细齿被"磨平";曝光若只有 300 ms,高度 h 固化不透而大幅缩水,曝光过久则横向散射让细结构变粗。综合全部 9 组,30 μm 层厚搭 700 ms 曝光拿到了 9.2% 的最小平均误差,轮廓清楚、批次稳定。这种"层厚—曝光"正交排查思路,本质上是一套可复用于各种医用微器件精成型的实验框架。
在仿真里,皮肤被抽象成 Neo-Hookean 超弹性体,角质层、真皮、皮下三层分别赋予 7.33 MPa、0.752 MPa、0.489 MPa 的弹性模量,泊松比统一取 0.48。微锯针以 400 μm 竖直压入再叠加 200 μm 水平滑移的方式进针,对照组传统微针只做 400 μm 竖直刺入。锯齿在进针时并非单纯受力,而是兼具"切割"与"应力集中"双重功效,所以一旦皮肤失效应力达到 4 MPa,10 根微锯针全部刺穿角质层抵达深层,而传统微针 10 根里仅有 3 根成功;折算到同等针高与阵列密度,穿刺能力整整提高 233%。
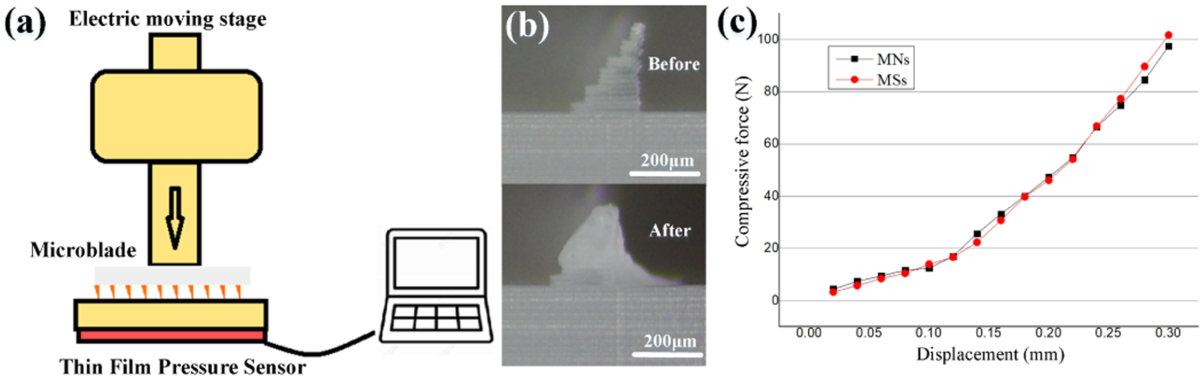
针体是否扛得住挤压,由单轴压缩来检验:压机以 0.1 mm/s 的速率一直压到失效,微锯针在 1 N 力作用下形变量不足 50 μm,而文献给出的对照值高达 150 μm。它的应力—位移曲线全程压在传统微针之上,意味着同样载荷下变形更微、刚性更强。压缩结束微锯针并未崩碎,只留下可预期的塑性弯折——这种"弯而不折"的破坏方式,能防止断针残留在皮肤里,安全性更好。
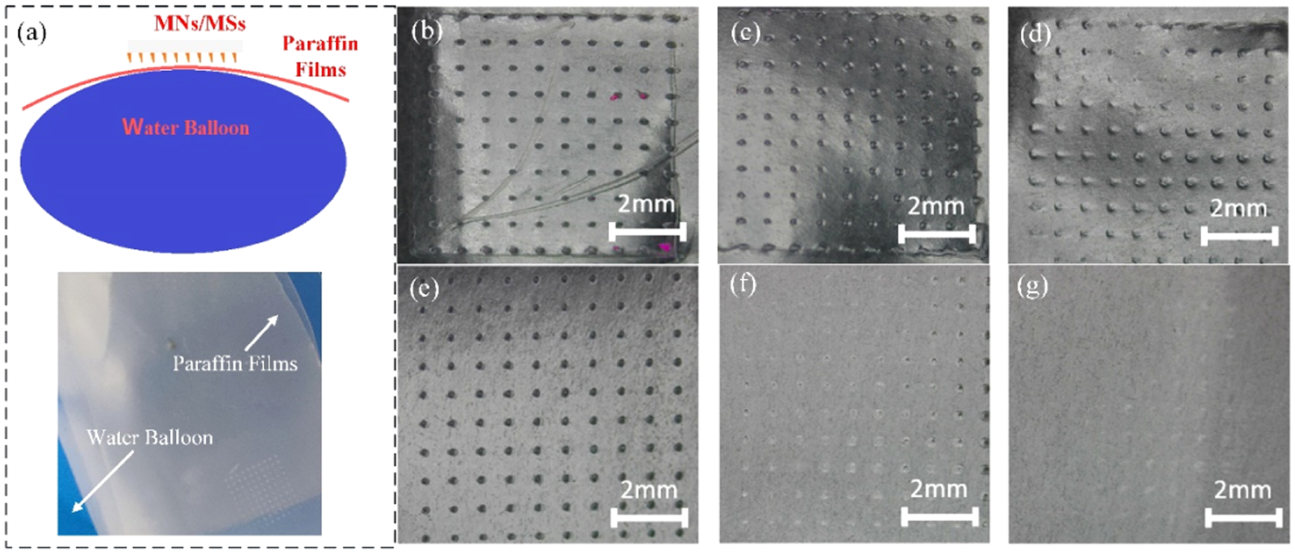
载药环节以罗丹明 B 作模型药,配出三档黏度不同的模拟液:纯水基约 1 mPa·s、50% 甘油水约 1250 mPa·s、纯甘油约 2500 mPa·s。旋涂上去后,锯齿把药液摊成连续均匀的薄层,而传统锥形针的药液却堆在针尖和根部。定量上,微锯针载药量比传统针多约 30%。换到离体猪皮,以 30 N 刺入、405 nm 紫外激发荧光,微锯针留下细密均匀的孔、几乎不残留药;传统针的孔粗糙不齐,大量药液随皮肤回弹留在表层。滑移模式差距更明显:阵列横着擦过皮面时,微锯针拉出一条连续不断的荧光带,传统针则是断断续续、深浅不均。把穿刺处灰阶化后算出色差,微锯针达 46.20%,明显高于传统针的 42.16%,即渗透更深、铺得更匀。

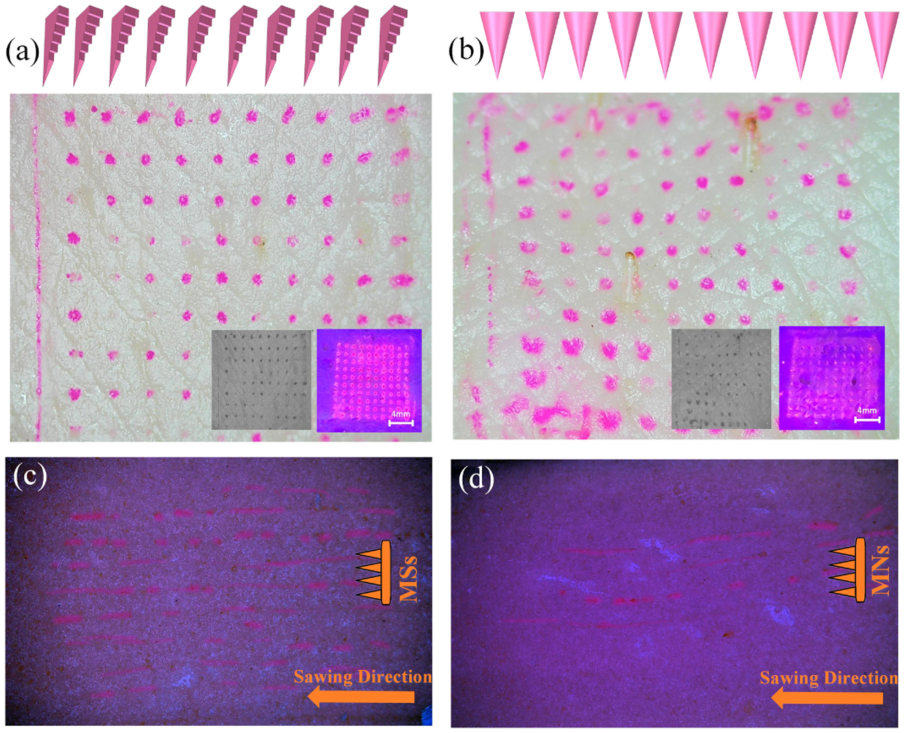
其一,仿生锯齿微结构配合 DLP 摆脱模具限制,可快速迭代微针形貌,同步提升穿刺能力与载药量;
其二,EA 基材搭配 PEGDA 亲水涂层,兼顾机械强度与生物安全,适配医用透皮耗材;
其三,垂直穿刺加滑移双给药模式降低患者不适,均匀提升皮肤药物吸收效率;
其四,经参数优化后的 DLP 成型尺寸误差小、节奏快,足以支撑实验室规模的微针试样批量制备。但必须说明,该工作目前仍停留在概念验证与体外测试层面,若要走向真实医疗场景,还得依 ASTM F2847–12 与 ISO 10993–1 补齐细胞毒性、皮肤刺激性等生物评价,并借助 Franz 扩散池搭起定量释放模型;猪皮与人类皮肤在角质层厚度、毛囊密度、脂质组成上的差别,也须在临床前模型里再做确认。更进一步的释放动力学表征同样缺位——本研究仅靠荧光成像定性看分布,尚未给出释放曲线、包封率或半衰期,未来结合扩散池等手段方能建立完整体外释放模型,乃至把微锯针与柔性传感、微流控储药腔或响应性水凝胶集成,做成"监测—给药"闭环系统。
本文完整总结仿生锯齿微针 DLP 3D 打印全套成型工艺、光敏树脂涂层调配逻辑,能够支撑各类医用微针透皮给药科研开发。天津铂邦科技专注 DIW 浆料直写配套 DLP 光固化设备研发制造,可根据科研、量产需求,提供标准化打印整机、软硬件系统定制、医疗光敏树脂成型专属工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注